ニュース

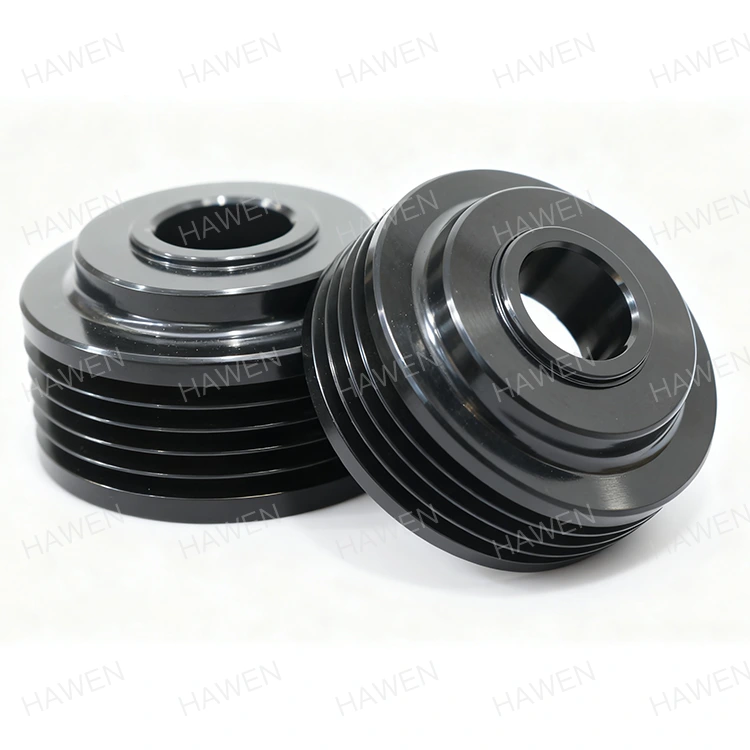
ベルトプ​​ーリーの溝の精度と一貫性を保証する加工プロセスは何ですか?

メンテナンス エンジニアが新しいセットを取り付けます。ベルトプ​​ーリー駆動システムでは、指定された溝プロファイルと直径がベルトドライブを本来の性能に戻すと確信しています。数週間以内に、ベルトがきしむようになり、端がほつれ、ベルトが溝に不均等に収まるようになります。問題はベルトではありません。問題は溝です。溝の角度が2度ずれていて、溝の直径が円周上で変化しており、表面の仕上げが粗すぎます。このシナリオは、必要な公差を保持できなかった機械加工プロセスの直接の結果です。ベルトプ​​ーリーの購入者にとって、これらの故障を回避するには、どの加工プロセスが溝の精度と一貫性を保証するかを理解することが不可欠です。


このガイドは、信頼性の高い性能を発揮するベルト プーリーを調達する必要がある調達エンジニアおよびメンテナンス マネージャーを対象に書かれています。重要な溝パラメータ、それを実現する加工プロセス、それを検証する検査方法、サプライヤーの評価基準について説明します。また、Zhejiang Hawen Electromechanical Co., Ltd. の工場からの詳細な製品パラメーターも提供します。コンベヤー、HVAC ドライブ、農業機械、産業用ファンのいずれのプーリーを調達する場合でも、このガイドは、適切な加工品質を指定し、それを提供できるサプライヤーを選択するのに役立ちます。

Solid Pulley


目次


1. ベルトプーリーの性能を決定する溝パラメータは何ですか?

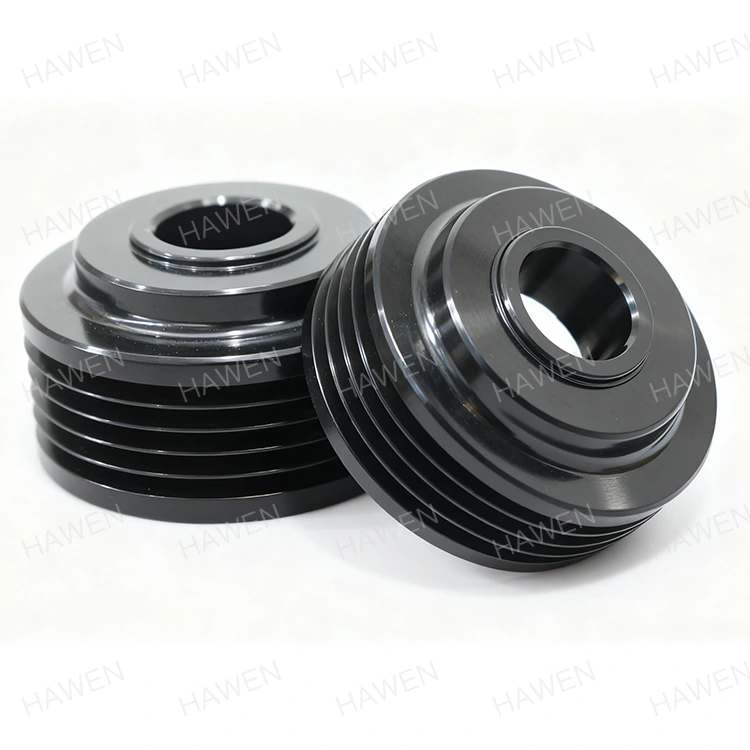
ベルトプ​​ーリーの性能は溝の精度で決まります。溝はベルトをガイドし、掴むチャネルです。溝が正確でない場合、ベルトが適切に装着されず、ドライブの効率が低下し、騒音が発生し、早期に摩耗します。溝角度、溝直径、溝プロファイル、表面仕上げという 4 つの溝パラメータが重要です。溝の角度によって、ベルトが溝にどのように食い込むかが決まります。 V ベルト プーリーの場合、標準角度はプーリーの直径に応じて 34、36、または 38 度です。わずか 1 度の誤差でもベルトの伝動能力が低下し、偏摩耗が発生することがあります。溝の直径はベルトのピッチラインを決定し、速度比に影響します。溝プロファイルには、溝深さとルート半径が含まれます。表面仕上げは摩擦やベルトの摩耗に影響します。以下の表は、これらのパラメータとその一般的な許容誤差をまとめたものです。

パラメータ 一般的な許容差 パフォーマンスへの影響
溝角度 +/- 0.5度 ベルトの食い込みと動力伝達に影響を与える
溝径 +/- 0.05 mm 速度比とベルトのトラッキングに影響します
溝プロファイル(深さ、谷底半径) +/- 0.1 mm ベルトの着座と摩耗に影響を与える
表面仕上げ(Ra) 0.8~1.6μm 摩擦とベルトの寿命に影響を与える
溝振れ +/- 0.05 mm 振動とベルトのトラッキングに影響を与える

で浙江和文電気機械有限公司、当社の工場は、これらの公差およびより厳密なベルトプーリーを製造しています。当社では、溝精度がベルトドライブの性能の根幹であると認識しており、そのために必要な加工設備や検査設備に投資を行っています。当社のエンジニアリングチームは、お客様の特定の用途に適した公差についてアドバイスいたします。


2. 溝プロファイルを形成する加工プロセスはどれですか?

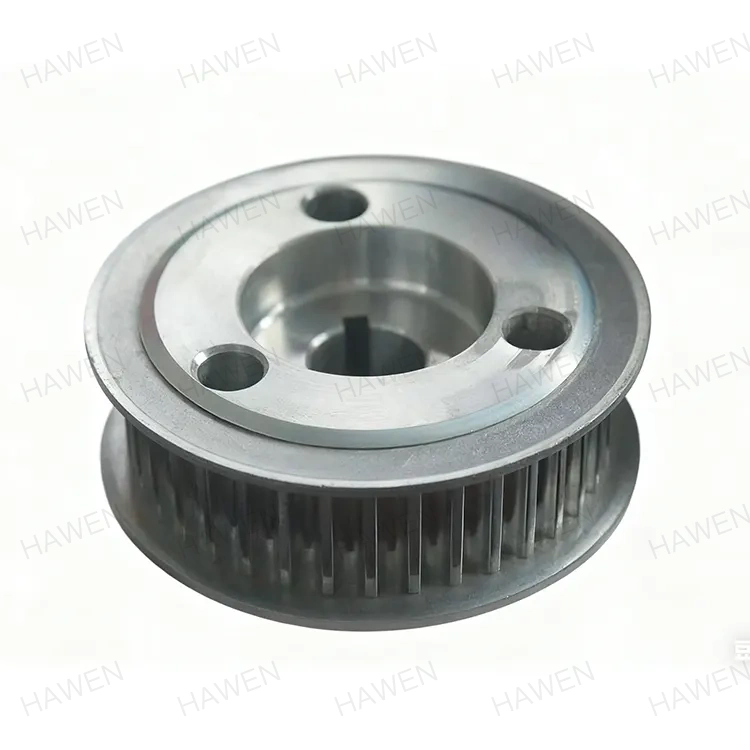
ベルトプ​​ーリーの溝形状は、一連の機械加工プロセスを通じて形成されます。最初の工程は旋削加工で、外径、内径、歯幅などのプーリーの基本形状を決定します。次に、プーリーの面に溝が切り込まれます。 V ベルト プーリーの場合、溝は通常、必要な角度とプロファイルに一致する成形ツールまたは CNC 溝入れツールを使用して切削されます。溝の精度は、機械の剛性、工具の鋭さ、工具経路の精度によって決まります。溝加工後、表面仕上げと寸法精度を向上させるためにプーリーを研磨する場合があります。以下の表は、機械加工プロセスと溝の精度におけるその役割をまとめたものです。

プロセス 関数 達成される典型的な許容差 装置
旋回 外径、ボア、フェースの形状 +/- 0.05 mm CNC旋盤
溝入れ加工 溝の輪郭をカットします +/- 0.1 mm、+/- 0.5 度 溝入れツール付きCNC旋盤
研削 仕上がりと精度が向上します +/- 0.02 mm、Ra 0.8 μm 円筒研削盤
バリ取り 鋭利なエッジを除去します 該当なし 手動または自動
バランスをとる 質量分布を修正します G16以上 ダイナミックバランシングマシン

当社の工場では、ライブ ツールを備えた CNC 旋盤を使用して、1 回のセットアップでベルト プーリーの回転と溝加工を行っています。これにより、作業の合間にプーリーを再チャッキングするときに発生する可能性のあるエラーが解消されます。また、正確な溝プロファイルに合わせて研磨された精密成形ツールを使用し、溝の角度とルート半径が部品ごとに一貫していることを保証します。


3. 溝の精度と仕上げに研削が重要なのはなぜですか?

研削は、優れたプーリーを精密なプーリーにするためのプロセスです。旋削加工と溝入れ加工で基本形状を確立し、研削加工で溝角度、溝径、表面仕上げを調整します。必要な溝形状に合わせた精密砥石を使用して研削を行います。プーリーは精密マンドレルに取り付けられ、砥石車に対して回転します。研削プロセスでは、通常 0.1 ~ 0.3 mm の少量の材料が除去され、旋削だけでは達成するのが難しい公差が達成されます。研削後の表面仕上げは通常 Ra 0.4 ~ 0.8 μm で、摩擦とベルトの摩耗が軽減されます。以下の表は、旋削と研削によって得られる精度と仕上げを比較したものです。

プロセス 溝角度許容差 溝径許容差 表面仕上げ(Ra)
旋回のみ +/- 0.5度 +/- 0.05 mm 1.6~3.2μm
旋削+研削 +/- 0.1 度 +/- 0.01 mm 0.4~0.8μm

Hawen の工場では、プロセス内ゲージを備えた CNC 円筒研削盤を使用してベルト プーリーの溝を研削しています。インプロセスゲージングシステムは、研削中に溝の直径を継続的に測定し、砥石の摩耗を自動的に補正します。これにより、生産工程における部品の数に関係なく、すべてのプーリーが指定された公差を満たすことが保証されます。また、溝の形状を維持し、焼き付きや表面の損傷を防ぐために、砥石車を定期的にドレッシングします。


4. 溝の精度は製造時にどのように検証されますか?

すべてのベルト プーリーが仕様を満たしていることを確認するには、製造中に溝の精度を検証することが不可欠です。検証プロセスには、工程内検査と最終検査が含まれます。工程内検査は、機械オペレーターが溝ゲージ、マイクロメーター、ダイヤルインジケーターなどのハンドツールを使用して実行します。オペレータは、生産中に定期的に溝角度、溝径、溝振れをチェックします。偏差が検出された場合は、さらに部品を生産する前に機械が調整されます。最終検査は、品質管理部門によって三次元測定機 (CMM) やプロファイル プロジェクターなどのより精密な機器を使用して実行されます。三次元測定機は、溝角度、溝形状、溝振れを高精度に測定できます。以下の表は、検査方法とその用途をまとめたものです。

検査方法 測定内容 正確さ 使用時
溝ゲージ 溝角度とプロファイル +/- 0.5度 工程中
マイクロメータ 溝径 +/- 0.01 mm 工程中
ダイヤルインジケーター 溝振れ +/- 0.01 mm 工程中
プロフィールプロジェクター 溝プロファイル +/- 0.005 mm 最終検査
三次元測定機 (CMM) すべてのグルーブパラメータ +/- 0.002 mm 最終検査

当社の工場では、工程内検査と最終検査を組み合わせてベルトプーリーの溝精度を検証しています。当社のオペレーターは、溝ゲージとマイクロメーターを使用して、10 個の部品ごとに溝の角度と直径をチェックする訓練を受けています。当社の品質管理部門では、三次元測定機を使用して溝の形状と振れをサンプリングベースで検証します。製造ロットごとに詳細な検査記録を保持し、お客様に完全なトレーサビリティを提供します。


5. ベルトプーリーのサプライヤーの加工品質をどのように評価しますか?

ベルト プーリーのサプライヤーの加工品質を評価するには、設備、工具、プロセス管理、検査、経験に重点を置く必要があります。サプライヤーは、必要な公差に合わせてプーリーを回転、溝入れ、研磨するための設備を備えている必要があります。これには、CNC 旋盤、CNC グラインダー、精密工具が含まれます。サプライヤーは、部品ごとに一貫した品質を保証するプロセス制御システムを備えている必要があります。これには、工具管理、クーラント管理、機械のメンテナンスが含まれます。サプライヤーは、生産ロットごとに溝の精度を検証する検査システムを備えている必要があります。これには、校正されたゲージ、CMM、訓練を受けた検査員が含まれます。また、サプライヤーは同様の用途向けのベルト プーリーの製造経験を持っている必要があります。以下の表は、これらの評価基準をまとめたものです。

評価基準 何を探すべきか なぜそれが重要なのか
加工設備 CNC旋盤、CNCグラインダー、ライブツーリング 公差を保持する能力を確保
ツーリング 精密成形工具、ドレス砥石 溝形状の精度を確保
プロセス制御 工具管理、クーラント管理、メンテナンス パーツ間の一貫性を確保
検査システム 校正されたゲージ、CMM、訓練を受けた検査員 ロットごとに溝精度を検証
経験 同様の用途での実績 能力と信頼性を実証

Hawen の工場では 10 年以上にわたってベルト プーリーを生産してきました。当社は最先端のCNC加工および研削設備に投資しており、包括的な品質管理システムを維持しています。当社のエンジニアリング チームは、仕様およびアプリケーション エンジニアリングを支援します。これらの基準に照らして当社を評価し、ベルトプーリーのパートナーとして当社を検討してください。


6. 当社の工場からの主要な製品パラメータは何ですか?

次の表は、ベルト プーリーの主要な製品パラメータを示しています。これらのプーリーは、コンベア、HVAC ドライブ、農業機械、産業用ファン用に設計されています。当社の工場では、特定の要件を満たすカスタムプーリーを製造することもできます。

パラメータ 仕様範囲 注意事項
外径 50~1,200mm カスタムサイズも利用可能
溝のプロファイル Vベルト、タイミングベルト、平ベルト カスタムプロファイルが利用可能
溝数 1~12 カスタム構成が利用可能
溝角度許容差 +/- 0.5 度 (回転)、+/- 0.1 度 (地面) 用途に応じて選定
溝径許容差 +/- 0.05 mm (回転)、+/- 0.01 mm (研磨) 用途に応じて選定
表面仕上げ Ra 0.8 ~ 1.6 μm (接地) ベルトの磨耗を軽減します
材料 鋳鉄、鋼、アルミニウム 強度と重量を考慮して選択
バランスをとる G16以上 振動を軽減します
MOQ 10個 大量注文もご相談に応じます
リードタイム 2~4週間 数量とカスタマイズに応じて異なります

当社の工場では、これらの仕様などを満たすベルトプーリーを製造しています。お客様の特定の要件に合わせて、直径、溝プロファイル、溝の数、材質、公差をカスタマイズできます。原材料の検査、工程内検査、出荷前の最終検査までを徹底した品質管理体制をとっています。当社の目標は、お客様の性能要件を満たす高品質のベルト プーリーを提供することです。


7. よくある質問(FAQ)

質問 1: ベルトプーリーの性能にとって最も重要な溝パラメータは何ですか?

回答: 最も重要な溝パラメータは溝角度です。溝の角度によって、ベルトが溝にどのように食い込むか、またドライブがどのくらいの動力を伝達できるかが決まります。わずか 1 度の誤差でもベルトの伝動能力が低下し、偏摩耗が発生することがあります。このため、用途に応じて、溝角度は +/- 0.5 度以上の公差で指定する必要があります。

質問 2: プーリーがすでに回転しているのに、なぜ研削が必要ですか?

回答: 最高レベルの溝精度と表面仕上げを達成するには、研削が必要です。旋削加工により、+/- 0.5 度の溝角度公差と Ra 1.6 ~ 3.2 μm の表面仕上げを実現できます。研削加工により、+/- 0.1 度の溝角度公差と Ra 0.4 ~ 0.8 μm の表面仕上げを実現できます。精度と仕上げの向上により、ベルトの摩耗、振動、騒音が低減され、動力伝達効率が向上します。

質問 3: 受け取ったプーリーの溝精度を確認するにはどうすればよいですか?

回答: 溝の精度は、溝ゲージ、マイクロメーター、ダイヤルインジケーターを使用して確認できます。溝ゲージは溝の角度と形状をチェックします。マイクロメーターは溝の直径をチェックします。ダイヤルインジケーターで溝振れを確認します。重要なアプリケーションの場合は、サンプルを計測研究所に送って CMM 検査を行うことができます。 Zhejiang Hawen Electromechanical Co., Ltd. では、出荷ごとに検査報告書を提供しています。

質問 4: 磨耗したプーリーを再加工して溝の精度を回復することはできますか?

回答: 場合によっては、摩耗したプーリーを再加工して溝の精度を回復することができます。このプロセスでは、溝から少量の材料を除去して、正しい角度とプロファイルを復元します。ただし、これにより溝径が小さくなり、速度比に影響を与える可能性があります。再機械加工は、プーリーに十分な材料があり、直径の縮小が用途に許容できる場合にのみ可能です。当社のエンジニアリング チームは、再機械加工が実行可能な選択肢であるかどうかについてアドバイスできます。

質問 5: カスタム ベルト プーリーの通常のリードタイムはどれくらいですか?

回答: カスタム ベルト プーリーの通常の納期は、図面の承認後 2 ~ 4 週間です。納期は溝の形状の複雑さ、材質、注文数量によって異なります。大量の注文や複雑なプロファイルの場合は、リードタイムが長くなる場合があります。当社の工場では、お客様と緊密に連携して配送要件を満たすよう努めています。


8. 結論

溝の精度と一貫性はベルトプーリーの性能の基礎です。溝の形成に使用される機械加工プロセス (旋削、溝入れ、研削) によって、プーリーが信頼性の高い動力伝達を実現できるか、ベルトの摩耗、騒音、振動が発生するかが決まります。バイヤーにとって、これらのプロセスを理解することは、適切な品質レベルを指定し、サプライヤーを評価するために不可欠です。 Zhejiang Hawen Electromechanical Co., Ltd. の工場には、最も厳しい溝公差を満たすベルト プーリーを製造するための設備、工具、経験があります。 CNC 加工と精密研削を使用して、+/- 0.1 度の溝角度公差と Ra 0.8 μm 以上の表面仕上げを実現します。

コンベヤー、HVAC ドライブ、農業機械、産業用ファンのいずれのプーリーを調達している場合でも、お客様の要件について話し合うために、ぜひ当社にお問い合わせください。サンプル、技術データ、カスタマイズされたソリューションを提供できます。品質と顧客満足に対する当社の取り組みにより、当社は世界中の企業にとって信頼できるパートナーとなっています。

今すぐ浙江和文電気機械有限公司にお問い合わせくださいベルト プーリーの要件について話し合い、当社の機械加工能力がどのように溝の精度仕様を満たすことができるかを確認してください。

関連ニュース
メッセージを残してください
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる